


¿Cómo los liofilizadores a escala industrial revolucionan la industria de procesamiento de alimentos?
Nov 11, 2024
Dejar un mensaje
Liofilizadores a escala industrialhan surgido como una tecnología revolucionaria en la industria de procesamiento de alimentos, ofreciendo capacidades de conservación incomparables y transformando la forma en que producimos y consumimos alimentos. Estas sofisticadas máquinas utilizan el principio de sublimación para eliminar la humedad de los productos alimenticios, lo que da como resultado artículos livianos y estables que conservan su sabor, textura y valor nutricional originales. A medida que continúa creciendo la demanda de los consumidores de productos alimenticios convenientes, duraderos y de alta calidad, los liofilizadores industriales se han convertido en herramientas indispensables para los fabricantes de alimentos que buscan satisfacer estas necesidades cambiantes del mercado. Esta publicación de blog profundiza en el impacto revolucionario de los liofilizadores a escala industrial en la industria de procesamiento de alimentos, explorando sus aplicaciones innovadoras, sus beneficios y las formas en que están remodelando los métodos de producción y la oferta de productos en todo el sector.
Proporcionamos liofilizador industrial; consulte el siguiente sitio web para obtener especificaciones detalladas e información del producto.
Producto:https://www.achievechem.com/freeze-dryer/industrial-freeze-dryer.html

La ciencia detrás de la liofilización a escala industrial
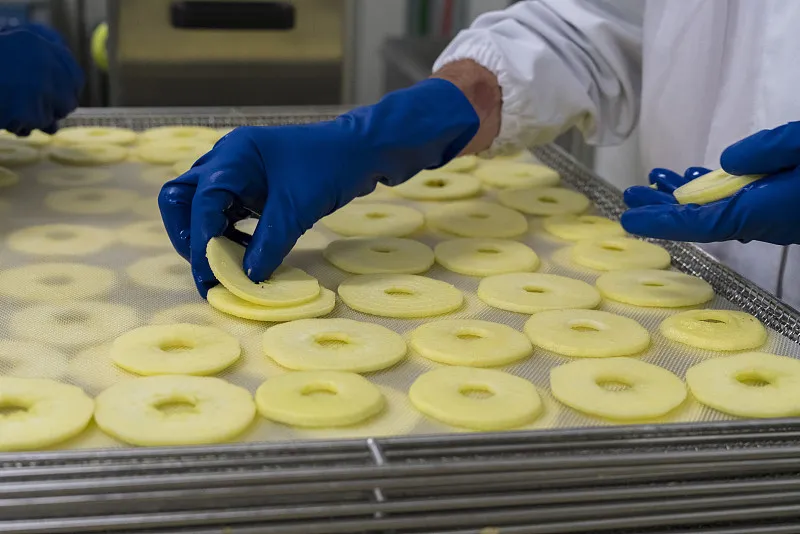
El fascinante principio científico de la liofilización impulsa los liofilizadores a escala industrial. Este ciclo incluye congelar el alimento a temperaturas muy bajas, generalmente por debajo de - 40 grados, y luego exponerlo a un clima de vacío. En estas circunstancias, el agua congelada de los alimentos sufre una sublimación, pasando directamente del estado sólido al gaseoso sin pasar por la fase líquida.
Unliofilizador a escala industrialSe fabrica maquinaria compleja para que este proceso sea más fácil y eficaz. Se compone de una cámara de congelación, sifón de vacío, condensador y componentes de calentamiento. En la cámara de congelación, los alimentos se colocan primero en bandejas, donde se congelan rápidamente. Mientras los alimentos están congelados, la bomba de vacío crea un ambiente de baja presión y el condensador recoge el vapor de agua de los alimentos. La energía necesaria para la sublimación la suministran los elementos calefactores.
Lo que diferencia a los liofilizadores a escala industrial de otros métodos de deshidratación es su capacidad para preservar la estructura celular de los alimentos. A medida que se elimina el agua en su estado congelado, la estructura del alimento permanece prácticamente intacta, lo que da como resultado un producto que se puede rehidratar fácilmente para parecerse mucho a su forma original. Este atributo único hace que los productos liofilizados sean muy buscados en diversas industrias, desde la exploración espacial hasta el suministro de alimentos de emergencia.
Transformando la producción y la calidad de los alimentos
La aparición de liofilizadores a escala industrial ha revolucionado la producción de alimentos, ofreciendo una variedad de beneficios que los métodos de conservación tradicionales no podían lograr. Una ventaja clave es la calidad excepcional de los productos liofilizados.
A diferencia de los métodos de secado convencionales que pueden dar lugar a alimentos encogidos, duros o descoloridos, los productos liofilizados conservan su forma, color y textura originales. Esta técnica de conservación garantiza que los alimentos sigan siendo atractivos y nutritivos, lo que los convierte en una opción preferida tanto para los fabricantes como para los consumidores.
Además, el método de liofilización es extremadamente respetuoso con los nutrientes. Cuando se utilizan otros métodos de conservación, muchas vitaminas, minerales y compuestos bioactivos que normalmente se destruyen por el calor o la oxidación permanecen intactos. Este mantenimiento saludable es especialmente importante en el mercado actual consciente de la salud, donde los compradores buscan cada vez más opciones de alimentos ricos en suplementos.
Liofilizadores a escala industrialLa adaptabilidad también ha hecho que haya más productos disponibles para los consumidores. La tecnología ha hecho posible crear nuevos alimentos que antes se consideraban imposibles o poco prácticos.
Estos alimentos van desde verduras y frutas crujientes hasta comidas integrales. Por ejemplo, el helado liofilizado, que inicialmente fue creado para los astronautas, ahora es un refrigerio novedoso muy popular que disfrutan personas de todo el mundo.
Además, los procesos de distribución y gestión de inventarios de la industria alimentaria se han visto transformados por la mayor vida útil de los productos liofilizados. Estos productos simplifican la logística, reducen el desperdicio, ahorran dinero en almacenamiento y tienen una vida útil de hasta 25 años cuando se empaquetan adecuadamente. Los productos destinados a ubicaciones remotas, las raciones militares y los suministros alimentarios de emergencia se benefician especialmente de esta longevidad.
Implicaciones económicas y ambientales
La integración de liofilizadores a escala industrial en las operaciones de procesamiento de alimentos tiene profundas implicaciones económicas y ambientales. Si bien la inversión inicial en equipos de liofilización puede ser sustancial, las ventajas a largo plazo a menudo superan estos costos.
La vida útil prolongada de los productos liofilizados reduce el deterioro y el desperdicio, lo que genera ahorros significativos en la gestión y distribución del inventario. Esta mayor eficiencia no sólo aumenta la rentabilidad sino que también promueve prácticas más sostenibles dentro de la industria.
Además, los costes de transporte se reducen significativamente gracias a la ligereza de los alimentos liofilizados. Estos productos son significativamente más ligeros que sus homólogos frescos o conservados convencionalmente porque se les ha eliminado hasta el 90% del contenido de agua original. Debido a esta reducción de peso, se utiliza menos combustible durante el envío, lo que reduce las emisiones de carbono y ahorra dinero.
Desde el punto de vista medioambiental,liofilizadores a escala industrialofrecen varias ventajas. El proceso no requiere conservantes químicos, lo que se alinea con la creciente demanda de los consumidores de productos de etiqueta limpia. Además, la eficiencia energética de los sistemas modernos de liofilización ha mejorado sustancialmente y algunos fabricantes han implementado sistemas de recuperación de calor y otras tecnologías ecológicas para minimizar el impacto ambiental.
El proceso de liofilización también juega un papel crucial en la reducción del desperdicio de alimentos. Al preservar los alimentos en su máxima frescura, los liofilizadores a escala industrial permiten la utilización de productos excedentes que de otro modo podrían desperdiciarse. Esta capacidad es particularmente valiosa para abordar los desafíos de la seguridad alimentaria global y reducir la carga ambiental del desperdicio de alimentos.
Además, el largo plazo de usabilidad realista de los artículos liofilizados contribuye a los esfuerzos de mantenimiento al disminuir la recurrencia de misiones de reabastecimiento a áreas lejanas, por ejemplo, estaciones de investigación en la Antártida o misiones espaciales a largo plazo. Esta reducción del transporte no sólo ahorra recursos sino que también reduce la huella de carbono de las operaciones.
Conclusión
Liofilizadores a escala industrialObviamente, han reformado la industria de manipulación de alimentos, ofreciendo una combinación especial de protección de valor, mantenimiento nutritivo y plazos ampliados de usabilidad realista. Podemos anticipar más avances en los equipos de liofilización a medida que avanza la tecnología, lo que puede dar lugar a procesos que sean aún más rentables y eficientes. La versatilidad y los beneficios de los productos liofilizados sugieren que esta tecnología será cada vez más importante para abordar los desafíos alimentarios globales, como aumentar la seguridad alimentaria y reducir el desperdicio y el impacto ambiental. Este mercado puede seguir creciendo a medida que los consumidores sean más conscientes de los beneficios de los alimentos liofilizados, lo que impulsará una mayor innovación e inversión en tecnología de liofilización industrial.
Referencias
1. Ciurzyńska, A. y Lenart, A. (2011). Liofilización: aplicación en el procesamiento de alimentos y biotecnología: una revisión. Revista Polaca de Ciencias de la Alimentación y la Nutrición, 61(3), 165-171.
2. Ratti, C. (2001). Aire caliente y liofilización de alimentos de alto valor: una revisión. Revista de Ingeniería de Alimentos, 49(4), 311-319.
3. Barbosa-Cánovas, GV, Ortega-Rivas, E., Juliano, P. y Yan, H. (2005). Polvos alimenticios: propiedades físicas, procesamiento y funcionalidad. Medios de ciencia y negocios de Springer.
4. Oetjen, GW y Haseley, P. (2004). Liofilización. John Wiley e hijos.
5. Nireesha, GR, Divya, L., Sowmya, C., Venkateshan, N., Babu, MN y Lavakumar, V. (2013). Liofilización/liofilización: una revisión. Revista internacional de nuevas tendencias en ciencias farmacéuticas, 3(4), 87-98.